Hendek OSB Yazılım ve Otomasyon Çözümleri

Pres ve kaynak robotundan ERP'ye, galvaniz banyosundan parti kaydına, fındık alımından e-Müstahsil Makbuzu'na: Sakarya 2. OSB'deki tesisler için üretim verisini tek zincirde toplayan sistemler kuruyoruz. Proje görüşmesi planlayın.

Sahadan ERP'yeKarbon ve enerji verisiAçık standart (OPC UA/MQTT)
Bu bölgede ayrıca Hendek OSB Bilgi İşlem ve IT Destek

Sahadan ERP'ye veri zinciri: PLC, IIoT, MES ve Logo/Netsis/SAP

Bir fabrikada yazılım projesi çoğu zaman ERP sorusuyla başlar; oysa asıl kayıp sahada oluşur. Presin kaç kez durduğu, banyonun hangi sıcaklıkta çalıştığı, hangi bobinin hangi parçaya dönüştüğü bir vardiya defterinde ya da Excel dosyasında kalır. Hendek OSB yazılım ve otomasyon projelerinde işe makineden başlıyor, veriyi üretim takip (MES) katmanından geçirip ERP'ye, oradan da müşteriye taşıyoruz.

Bölgenin profili bu yaklaşımı gerektiriyor. OSB'nin sitesindeki bir Sanayi Gazetesi röportajına göre (veri yaklaşık 2016'ya ait) toplam 93 parselden 46'sını metal ve madeni eşya üreticileri tutuyordu; onları sırasıyla 9, 7, 6 ve 6 parselle plastik, gıda, orman ürünleri ve kimya izliyordu. OSB'nin bugünkü firma listesinde galvaniz, katoforez kaplama, ileri kimyasal kaplama ve alüminyum üreticileri de yer alıyor. Pres, kaynak robotu, kaplama banyosu ve paketleme hattı yan yana çalışıyor ve her biri verisini başka bir protokolle üretiyor.

Hendek 2. OSB'deki fabrikalarda yazılım denince çoğu zaman akla önce bir ERP lisansı ya da ön muhasebe programı geliyor. Oysa üretim verisi ERP'ye elle yazılıyorsa raporlar, vardiya sonundaki tahmin kadar doğru olur. Bizim işimiz bu boşluğu kapatmak: yazılım geliştirme ve Endüstri 4.0 ekibimiz PLC/SCADA'dan veri toplamayı, entegrasyonu ve üretim yazılımını tek projede ele alıyor.

Hendek bir hizmet bölgemiz: irtibat ofisimiz Tekirdağ'ın Çerkezköy ilçesinde, Hendek'te ofis ya da ekip bulundurmuyoruz. Keşfi, devreye almayı ve eğitimi planlı saha günlerinde yapıyor; izlemeyi ve güncellemeleri uzaktan yürütüyoruz.

Bir parçanın verisi sahadan müşteriye nasıl gider?

  1. Makine ve sensörPLC'si olan pres ve kaynak robotunda sayaç, çevrim ve alarm bilgisi okunur; PLC'si olmayan eski makinede akım sensörü takılır ya da çevrim sonu sinyali alınır.
  2. Ağ geçidi (OPC UA, Modbus)Veri, üretim ağının ayrı bir bölümündeki endüstriyel ağ geçidinde toplanır. PLC'nin kontrol mantığına hiçbir şey yazılmaz; değerler yalnızca okunur.
  3. Mesaj katmanı (MQTT)Değerler zaman damgasıyla bir MQTT aracısına yayınlanır; bağlantı koparsa ağ geçidinde bekletilir, bağlantı dönünce sırayla gönderilir.
  4. MES ve üretim takibiDuruş nedeni, çevrim süresi, fire ve iş emri burada eşleşir; OEE, lot ve parti kaydı bu katmanda oluşur.
  5. ERPTamamlanan miktar, tüketilen hammadde lotu ve fire, iş emri bazında ERP'ye (Logo, Netsis, Mikro, SAP vb.) aktarılır.
  6. Müşteri ve resmî belgeSevkiyatta etiket, ASN ve e-İrsaliye aynı kayıttan üretilir; hiçbir miktar elle yeniden girilmez.

Ağ geçidinin bağlı olduğu makine ağı, ofis ağıyla aynı segmentte durmamalı. Bu ayrımın nasıl kurulduğunu Hendek OSB bilgi işlem ve IT destek sayfasında anlatıyoruz.

Bölgenin yazılım ihtiyacını şekillendiren dört rakam

9 firma
OSB'den 2022 İSO 500 listesine girdi; aralarında alüminyum ve kaplama üreticileri var
Sakarya 2. OSB duyurusu
18.182 ton
Hendek fındık üretimi, 2024; Türkiye'deki ilçeler arasında 10. sıra
TÜİK'e atıfla yerel haber, 11.07.2025
2 milyar $+
Sakarya'nın otomotiv ihracatı, 2021'in ilk beş ayı (ilin toplam ihracatının %89'undan fazlası)
Invest in Sakarya, 2021
14 program
Hendek MYO'nun OSB'deki yeni binası için açıklandı; aralarında Mekatronik ve İmalat Yürütme Sistemleri Operatörlüğü
Halk54, 25.08.2025

Rakamlar farklı yıllara ait; kaynak ve tarih her kartın altında.

Bir depoda yan yana dizilmiş çelik sac rulolar, siyah-beyaz fotoğraf
Depoda sıralanmış çelik sac rulolar (temsilî görsel)

Ana sanayiye parça verenler için lot, etiket ve sevk planı izlenebilirliği

Invest in Sakarya, ilin otomotiv ana sanayisini Toyota, Otokar, Türk Traktör, Tırsan ve Başak Traktör olarak sıralıyor ve sektörde 80'in üzerinde firma sayıyor. Sakarya 2. OSB'nin sitesindeki firma listesinin en kalabalık başlığı da “Otomotiv ve Madeni Eşya Sanayi”.

Bir müşteri, parçanın hangi bobinden, hangi pres vardiyasında ve hangi kaplama partisinde üretildiğini sorduğunda cevap kâğıt arşivi taranmadan verilebilmeli. Bunun için hammadde kabulünde bobin ya da ingot lotu barkodla kayda alınır, iş emri malzemeyi bu lottan çeker, her kasa ve palet kendi etiketini alır ve sevkiyat kaydı zinciri kapatır.

Müşteriniz VDA standardı istiyorsa EDI Web Suite KLT ve palet etiketlerini VDA 4902/4994'e göre basar, sevk bildirimini (ASN) VDA 4913 ya da EDIFACT DESADV olarak hazırlar ve VDA 4905 sipariş dosyalarını içeri alır. Sevk planı e-postayla ya da müşteri portalından geliyorsa planı ERP'ye aktaran bir iş akışı otomasyonu, her gün yeniden yazma işini ortadan kaldırır.

  • Bobin ya da ingot lotundan sevk edilen kasaya tek zincir
  • Etiket seri numarası kontrolü ve yeniden basım kaydı
  • Müşteri portalındaki sevk planının ERP'ye otomatik aktarımı

Pres, kaynak ve sac kesim hatlarında makineyi değiştirmeden OEE

Aynı holde yeni bir robot hücresiyle yıllar önce kurulmuş bir eksantrik pres yan yana çalışabilir. Üç farklı makine durumunda veriyi şöyle topluyoruz:

PLC'li pres ve robot

Sayaç, çevrim süresi ve alarm kodları PLC'nin desteklediği protokolle (OPC UA, Modbus TCP vb.) okunur. Duruşun nedeni operatör panelinden veya hat başındaki tabletten tek dokunuşla seçilir; OEE kullanılabilirlik, performans ve kalite bileşenleriyle ayrı ayrı hesaplanır.

PLC'siz eski makine

Motor akımına takılan bir sensör ya da çevrim sonu sinyali, makinenin çalışıp çalışmadığını ve kaç vuruş yaptığını söyler. Makinenin kontrol ve emniyet devrelerine dokunulmaz; veri yalnızca okunur.

Sac kesim ve nesting

Lazer ve CNC kesimde fire, plakaya yerleşimle başlar. SmartNestPro parça yerleşimini optimize eder; kesim planı ve plaka kullanımı iş emrine bağlandığında fire, ERP'de gerçek değeriyle görünür.

Galvaniz, katoforez ve kimya: banyo reçetesi, dozaj ve sıcaklık kayıtları

OSB'nin firma listesinde galvaniz, katoforez kaplama ve ileri kimyasal kaplama üreticileri, 2016 röportajında ise 6 kimya parseli var. Bu tesislerde kalite, banyo kaydının parti numarasına bağlanmasıyla kanıtlanır.

Galvaniz banyosu

Banyo sıcaklığı ve daldırma süresi PLC'den ya da sıcaklık vericisinden okunur; askı veya sepet numarasıyla birlikte parti kaydına yazılır. Kaplama kalınlığı ölçümü aynı kayda eklenince, bir müşteri şikâyetinde parçanın hangi banyo koşullarında kaplandığı görülür.

Katoforez hattı

Hat hızı, banyo sıcaklığı, voltaj ve fırın sıcaklığı askı numarasıyla eşleşir. Reçeteden sapan değer kaydedilir ve vardiya sorumlusuna bildirim gider; kontrol PLC'de kalır, yazılım izler ve kaydeder.

Kimyasal dozaj ve reçete

Dozaj pompası debisi, tartım değerleri ve karıştırma süreleri reçete sürümüyle birlikte kayda geçer. Laboratuvar analiz sonuçları partiye bağlanır; bir ürünün hangi reçete sürümüyle üretildiği aylar sonra da bulunur.

Yeşil dönüşüm için ölçülmüş veri: otomatik enerji ve karbon kaydı

OSB'nin sitesindeki habere göre Doğu Marmara Kalkınma Ajansı (MARKA), Üreten Şehirler Programı kapsamında Sakarya 2. OSB'de Doğu Marmara Yeşil Dönüşüm Merkezi'ni kurdu. Merkez eğitim, danışmanlık, firma bazlı yol haritası, karbon emisyonu analizi ve raporlama, karbon ticareti, AB normlarına uyum, temiz üretim ve enerji verimliliği konularında hizmet veriyor.

Merkezle bir bağımız yok; onu bölgenin bir olanağı olarak anıyoruz. Karbon analizinin kalitesi ise ölçüme bağlı. Aylık fatura toplamından yapılan bir hesap, hangi hattın, fırının ya da kompresörün ne kadar tükettiğini söylemez. Biz bu ölçüm katmanını kuruyoruz: alt sayaçlardan, enerji analizörlerinden ve proses PLC'lerinden veriyi otomatik toplayıp üretim miktarıyla eşleştiriyoruz.

OSB'nin sitesinde OSOS (otomatik sayaç okuma) ve doğalgaz portal girişleri bulunuyor; yaklaşık 2016 tarihli röportaja göre OSB altyapısına SCADA ile uzaktan erişiliyordu. Aynı mantığı fabrika içine taşımak, enerji etüdü ve karbon raporu için izlenebilir tek bir veri kaynağı sağlar.

Otomatik topladığımız veriler

  • Elektrik: hat ve makine bazında alt sayaç ve analizör okumaları
  • Doğalgaz: fırın, galvaniz banyosu ısıtması ve kurutma tüketimi
  • Basınçlı hava: kompresör çalışma süresi ve yükte/boşta oranı
  • Üretim miktarı ve fire: ürün başına enerji yoğunluğu için
  • Değişiklik kaydı: sayaç değişimi ve kalibrasyon tarihleri

SKDM hakkında kısa not

Avrupa Komisyonu'na göre AB'nin Sınırda Karbon Düzenleme Mekanizması (SKDM/CBAM) 1 Ocak 2026'da kesin dönemine geçti; kapsamında demir-çelik, alüminyum, çimento, gübre, hidrojen ve elektrik sektörlerinden seçilmiş ürünler var. Yükümlülük AB'deki ithalatçıya ait, ama gömülü emisyon verisi çoğu zaman üreticiden istenir. OSB listesinde galvaniz ve alüminyum üreticileri olduğu için konu bölgeye uzak değil. Kapsam gümrük tarife koduna göre belirlenir; bu not genel bilgidir, hukuki görüş yerine geçmez.
Koyu zemin üzerinde kırılmış fındık kabukları ve bütün fındıklar
Kırılmış kabuklar ve bütün fındıklar (temsilî görsel)

Fındık ve gıda hatları: parti, nem, randıman ve e-Müstahsil

TÜİK verilerini aktaran yerel habere göre Hendek, 2024'te 18.182 ton fındıkla Türkiye'deki ilçeler arasında 10. sıradaydı. Bu ölçekte bir üründe alım ve işleme ön muhasebeyle yönetilemez: her alım partisinin kantar, nem ve randıman verisi, çıkan ürün partisine kadar izlenebilmelidir.

Bu akışta alım noktasındaki kantar ve nem cihazı verisi doğrudan kayda düşer, randıman (kabuklu fındıktan çıkan iç oranı) numune kırımıyla girilir ve üretici bilgisiyle birlikte alım partisine bağlanır. Kullandığınız e-belge altyapısında düzenlenen e-Müstahsil Makbuzu bu kayıttan beslenir; makbuzdaki miktar ile depoya giren miktar ayrı ayrı yazılmaz.

Gelir İdaresi'nin yayımladığı VUK Genel Tebliği'ne (Sıra No: 509) göre e-Müstahsil Makbuzu yeni bir belge türü değil, kâğıt müstahsil makbuzuyla aynı hukuki niteliğe sahip. Makbuzun hangi alımlarda düzenleneceği mali müşavirinizin konusu; biz veri akışını kuruyoruz.

  • Alım partisinden kırma, boylama (kalibrasyon), kavurma ve paket partisine geri izleme
  • Laboratuvar sonuçlarının (ör. aflatoksin analizi) parti kaydına eklenmesi
  • Depo stokunun nem ve kalite sınıfına göre ayrı izlenmesi

D-100 ile TEM arasından JIT teslimat: depo, sevkiyat ve e-İrsaliye

OSB'nin sitesine göre bölge D-100 Karayolu ile TEM Otoyolu arasında; D-100'e ikinci giriş-çıkış yolu 2017'de tamamlandı. Invest in Sakarya'ya göre Kuzey Marmara Otoyolu Akyazı'da Anadolu Otoyolu'na bağlanıyor, Karasu Limanı'ndan Köstence ve Çornomorsk'a Ro-Ro seferleri var. Kamyon kapıdayken belge beklenmesin diye akışı şöyle kuruyoruz:

01

Mal kabul

Gelen hammadde el terminaliyle okutulur, tedarikçi lotu ve sertifikası kayda bağlanır, malzeme sistemin önerdiği adrese yerleşir.

02

Üretime çıkış

İş emri malzemeyi lot bazında çeker; ilk giren ilk çıkar ya da son kullanma tarihi kuralına aykırı seçimde terminal uyarır.

03

Paketleme ve etiket

Kasa ve palet etiketi üretim kaydından basılır; ağırlık ve miktar elle girilmez.

04

Yükleme kontrolü

Her palet araca yüklenirken okutulur; yanlış palet ya da eksik miktar yükleme bitmeden görülür.

05

e-İrsaliye ve ASN

Yükleme tamamlanınca e-İrsaliye ve müşteri istiyorsa ASN aynı kayıttan oluşur. Mikro ERP kullanan tesislerde Axata WMS bu akışın depo tarafını hazır getirir.

Metal, kaplama ve gıda üretiminde sık görülen veri kopuklukları

Kopukluk

  • Vardiya sonu OEE, operatörün hatırladığı duruşlarla elle hesaplanıyor
  • Banyo sıcaklığı ve dozaj kâğıt formda; parti numarasıyla eşleşmiyor
  • Müşteri portalındaki sevk planı her gün ERP'ye yeniden yazılıyor
  • Enerji tüketimi yalnızca ay sonu faturasından biliniyor
  • Fındık alımında kantar fişi, nem ölçümü ve makbuz üç ayrı yerde duruyor

Yaklaşımımız

  • Makine sinyalinden otomatik duruş kaydı; operatör yalnızca nedeni seçer
  • PLC ve sensör değerleri parti kaydına zaman damgasıyla bağlanır
  • Sevk planı iş akışı otomasyonuyla ERP'ye işlenir, fark varsa uyarı üretir
  • Alt sayaç ve analizör verisi ürün başına enerjiye dönüştürülür
  • Kantar ve nem cihazı tek alım kaydına yazar, makbuz bu kayıttan beslenir

Hendek OSB için yazılım ve otomasyon hizmetlerimiz

Her biri tek başına başlatılabilir; tek bir makine ya da tek bir hatla başlamanızı öneriyoruz.

Makine verisi ve OEE

PLC/SCADA'dan veri toplama ve entegrasyon, PLC'siz makinelerde IIoT sensörleri, duruş nedeni ekranları ve vardiya raporları.

  • OPC UA, Modbus TCP, MQTT
  • Duruş, çevrim süresi, fire
  • Tablet ve hat başı panoları
Yazılım geliştirme ve Endüstri 4.0

Lot, etiket ve EDI

Hammadde lotundan sevk edilen kasaya izlenebilirlik; VDA etiketleri, ASN ve müşteri siparişlerinin içe alınması.

  • VDA 4902/4994 etiket
  • VDA 4913 ve EDIFACT DESADV
  • VDA 4905 sipariş
EDI Web Suite

Sac kesim nesting

Lazer ve CNC kesimde plaka yerleşimi ve verim analizi; kesim planının iş emrine ve fire kaydına bağlanması.

SmartNestPro

Depo ve sevkiyat

El terminaliyle mal kabul, lokasyon yönetimi, toplama ve yükleme kontrolü; hareketler Mikro ERP'ye anlık aktarılır, e-İrsaliye eksiksiz sevk kaydından oluşur.

Axata WMS

Enerji ve karbon verisi

Alt sayaç, analizör ve proses verisinden ürün başına enerji; yeşil dönüşüm ve SKDM çalışmaları için izlenebilir veri. Veri tesisteki sunucuda ya da bulutta tutulur.

  • Hat ve makine bazında tüketim
  • Ürün başına enerji raporu
Bulut bilişim çözümleri

ERP ve e-belge entegrasyonu

Logo, Netsis, Mikro ve SAP ile iş emri, stok hareketi ve fire aktarımı; e-İrsaliye, e-Fatura ve e-Müstahsil akışlarına üretim verisi.

  • Çift yönlü iş emri senkronu
  • Sevk planının iş akışı otomasyonu
Yazılım geliştirme

OSB içindeki yetenek havuzuna uygun açık standartlı mimari

Bir otomasyon sistemi devreye alındığı gün değil, üç yıl sonra bir sensör değiştiğinde sınanır. Bu yüzden kurduğumuz sistemlerin bakımını tesisin kendi teknisyenlerinin yapabilmesini hedefliyoruz.

Sakarya Uygulamalı Bilimler Üniversitesi (SUBÜ) Hendek Meslek Yüksekokulu'nun adresi OSB'nin içinde, Kargalıhanbaba OSB Mahallesi'nde. MYO'nun bölümleri arasında Elektronik ve Otomasyon ile Makine ve Metal Teknolojileri var. Ağustos 2025 tarihli yerel habere göre OSB'nin genişleme alanındaki yeni binada Dijital Dönüşüm Elektroniği, Mekatronik, Robotik ve Yapay Zekâ ile İmalat Yürütme Sistemleri Operatörlüğü dâhil 14 programın okutulması planlanıyordu. İmalat yürütme sistemi, MES'in Türkçe karşılığıdır.

MYO ile bir iş birliğimiz yok. Yine de bu yetenek havuzu bir tasarım kararını haklı çıkarıyor: tek üreticiye bağlı kapalı bir yapı yerine OPC UA ve MQTT gibi açık standartlar, okunabilir etiket listeleri ve belgelenmiş arayüzler kullanıyoruz. Teslimde her veri noktasının kaynağı, birimi ve ölçeklemesi bir tabloda yer alır; devir eğitimini eğitim hizmetimiz kapsamında sahada ya da uzaktan veriyoruz.

Teslim paketinde neler var

  • Etiket (tag) listesi: kaynak cihaz, adres, birim, ölçek
  • Ağ geçidi yapılandırması ve veri akış şeması
  • Arıza durumunda adım adım kontrol listesi
  • Veritabanı ve yapılandırma yedeklerinin yeri ve geri dönüş adımları (yedekleme çözümleri)

Bölge, süreçler ve kullandığımız standartlar

Bölgenin adları ve adresi

Aynı OSB üç adla aranıyor; OSB içi adreslerde mahalle adı geçiyor.

  • Sakarya 2. OSB
  • Hendek 2. OSB
  • Hendek OSB
  • Kargalıhanbaba OSB Mah.
  • D-100 ile TEM arası

Bu sayfada ele aldığımız süreçler

Metal, kaplama ve gıda tarafında verinin doğduğu yerler.

  • Pres
  • Kaynak robotu
  • Lazer ve CNC kesim
  • Galvaniz
  • Katoforez
  • Kimyasal dozaj
  • Fındık kırma ve kavurma
  • Paketleme ve sevkiyat

Açık standartlar ve belge biçimleri

Kurduğumuz sistemlerde kullandığımız protokoller ve arayüzler.

  • OPC UA
  • MQTT
  • Modbus TCP
  • REST API
  • VDA 4902 / 4913
  • EDIFACT DESADV
  • e-İrsaliye
  • e-Müstahsil Makbuzu

Pilot, ölçüm, yaygınlaştırma: Hendek OSB'de bir MES projesinin takvimi

Süre kapsama göre değişir; her adım, bir öncekinin ölçütü karşılandığında başlar.

Adım 1

Keşif ve ölçüt

Planlı bir saha ziyaretiyle makineleri, PLC modellerini, ağ yapısını ve mevcut ERP'yi yerinde inceliyoruz. Ölçütü birlikte yazıyoruz: hangi hat, hangi duruş nedenleri, hangi rapor kime gidecek.

Adım 2

Pilot hat

Bir pres, bir banyo ya da bir paketleme hattı seçilir. Ağ geçidi kurulur, veri akmaya başlar, operatör ekranı sahada denenir.

Adım 3

Ölçüm ve düzeltme

Pilot hattın otomatik verisi aynı dönemin vardiya kayıtlarıyla karşılaştırılır; farklar açıklanana kadar sinyal, eşik ve duruş nedeni listesi düzeltilir.

Adım 4

ERP entegrasyonu

Doğrulanan veri iş emri, lot ve stok hareketi olarak ERP'ye aktarılır. Takvimi ve kabul testlerini proje yönetimi disipliniyle yürütüyoruz.

Adım 5

Yaygınlaştırma ve devir

Diğer hatlar aynı şablonla eklenir, tesis teknisyenlerine devir eğitimi verilir. İzleme ve güncellemeler uzaktan, gerektiğinde planlı saha ziyaretiyle sürer.

Verinin göründüğü yerler

Ekrandaki parti kaydı, hattaki hareketle aynı anda oluşmalı.

Temiz oda kıyafetli bir teknisyen elindeki tablette elektronik parti kaydı yazılımını kullanıyor; arkada başka bir teknisyen çalışıyor
Tablette elektronik parti (lot) kaydı (temsilî görsel)
Bir fuarda depo otomasyonu için kurulmuş konveyör hattını ve robot kolu inceleyen ziyaretçiler
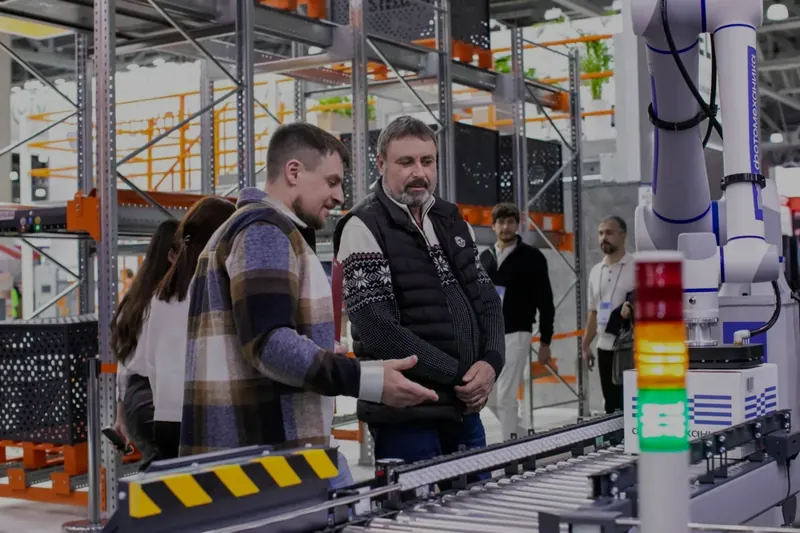
Fuarda sergilenen konveyör ve robot kol sistemi (temsilî görsel)

Hendek OSB yazılım ve otomasyon: sık sorulanlar

PLC'si olmayan eski preslerden ve kaynak makinelerinden üretim verisi toplanabilir mi?

Evet. Motor beslemesine açılır kapanır bir akım sensörü takılır ya da çevrim sonu sinyali potansiyelsiz bir kontak üzerinden alınır; böylece çalışma durumu ve vuruş sayısı elde edilir. Sinyali okuyan IIoT cihazı makinenin kontrol ve emniyet devrelerine müdahale etmez. Operatör duruş nedenini tabletten seçtiğinde eski pres de OEE raporuna girer.

SKDM ve AB Yeşil Mutabakatı için enerji ve karbon verisi nasıl otomatik toplanır?

Önce tüketim kaynağında ölçülür: alt sayaç, analizör, doğalgaz ve basınçlı hava verisi otomatik okunup üretim miktarıyla eşleştirilir; ürün başına enerji ve emisyon hesabı için izlenebilir bir veri seti oluşur. Avrupa Komisyonu'na göre SKDM, demir-çelik ve alüminyum dâhil belirli sektörlerin ürünlerini kapsıyor. Kapsamı danışmanınızla netleştirirsiniz; biz istenen veriyi kaynağıyla hazırlarız.

Galvaniz banyosunun sıcaklık ve dozaj kayıtlarını parti numarasına nasıl bağlarsınız?

Değerler PLC'den ya da sıcaklık vericisinden belirli aralıklarla okunur. Askı veya sepet banyoya girerken parti numarası okutulur ve çıkışa kadar okunan değerler o partiye yazılır; her partinin sıcaklık eğrisi, süresi ve dozaj geçmişi tek ekranda görünür.

Fındık işleme hattında nem ve randıman verisini e-Müstahsil süreciyle birleştirmek mümkün mü?

Evet. Kantar ve nem cihazı alım kaydına doğrudan yazar, numune kırımından çıkan randıman aynı kayda eklenir. e-Müstahsil Makbuzu bu kayıttan düzenlendiği için makbuzdaki miktar, depoya giren miktar ve işleme partisi tek kaynaktan gelir. Hangi alımlarda makbuz düzenleneceğine mali müşavirinizle karar verirsiniz.

Ana sanayiye parça veren bir tedarikçi olarak lot ve etiket izlenebilirliği için hangi yazılım gerekir?

Üç parça birlikte çalışmalı: hammadde lotunu ve iş emrini tutan ERP ya da MES kaydı, müşteri standardında etiket basan bir etiket katmanı ve sevkiyatı müşteriye bildiren EDI. VDA standardı isteyen müşteriler için EDI Web Suite etiket, ASN ve sipariş tarafını karşılar; ERP'nizle bağlantıyı biz kuruyoruz.

Kurulan otomasyon sisteminin bakımını kendi teknisyenlerimiz yapabilir mi?

Hedefimiz bu. Sistemi açık standartlar, etiket listesi ve arıza kontrol listesiyle teslim ediyor, teknisyenlerinize devir eğitimi veriyoruz. Sensör değişimi ya da yeni makine eklemek gibi işleri ekibiniz üstlenebilir; yazılım güncellemeleri ve yeni entegrasyonlar için uzaktan destek sürer.

Hendek OSB'de bir MES veya entegrasyon projesi ne kadar sürer?

Kapsama göre değişir; bu yüzden takvimi rakamla değil adımlarla veriyoruz. Tek hatta pilotla başlıyor, pilot verisi doğrulanınca ERP entegrasyonuna ve diğer hatlara geçiyoruz. Keşfi planlı saha ziyaretiyle yapıp hat sayısına ve ERP'nize göre bir iş planı çıkarıyoruz.

Logo, Netsis, Mikro veya SAP kullanıyoruz; ERP'yi değiştirmemiz gerekir mi?

Çoğu durumda hayır. Mevcut ERP'nin desteklediği entegrasyon yolları (API, veri aktarım servisleri) üzerinden bağlantı kuruyoruz. Üretim verisi ERP'ye iş emri, stok hareketi ve fire kaydı olarak girer; muhasebe ve finans tarafı olduğu gibi kalır.

İlk veri noktasını birlikte seçelim

Önce bir pres, bir banyo ya da bir paketleme hattı seçelim; ölçüm ölçütünü birlikte yazalım. Keşif için Hendek OSB'deki tesisinize planlı bir ziyaret ayarlıyoruz.